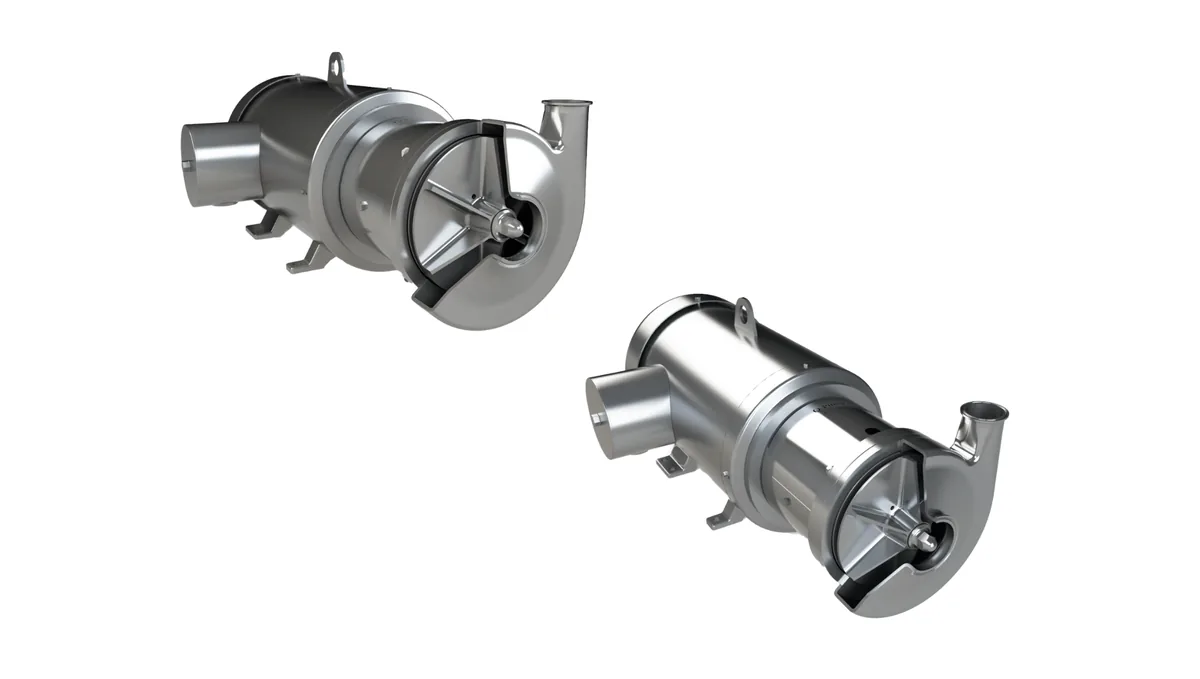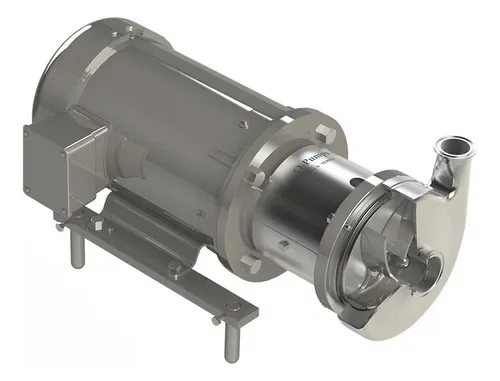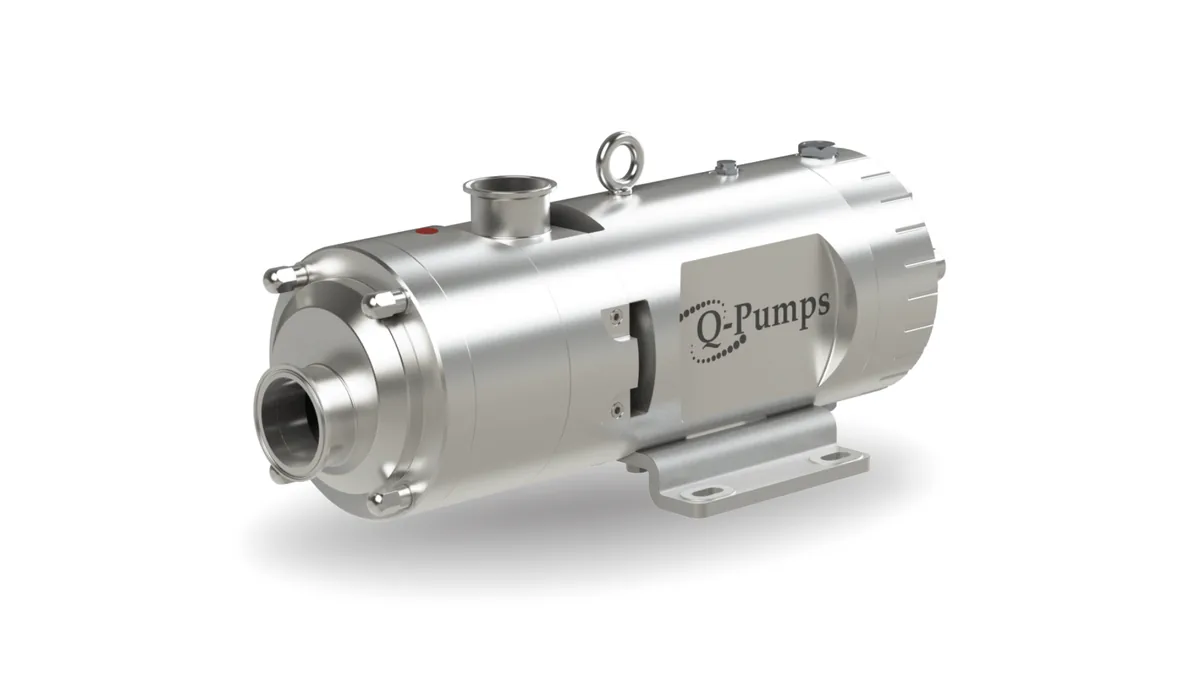
Bombas de doble tornillo
¿Buscas una solución eficiente para manejar líquidos complejos en tus procesos industriales?
Las bombas de doble tornillo están revolucionando el manejo de fluidos con una tecnología capaz de procesar desde sustancias altamente viscosas hasta líquidos delicados con partículas en suspensión. Descubre por qué esta innovación está ganando terreno en industrias como la alimentaria, cosmética y farmacéutica.
¿Qué son?
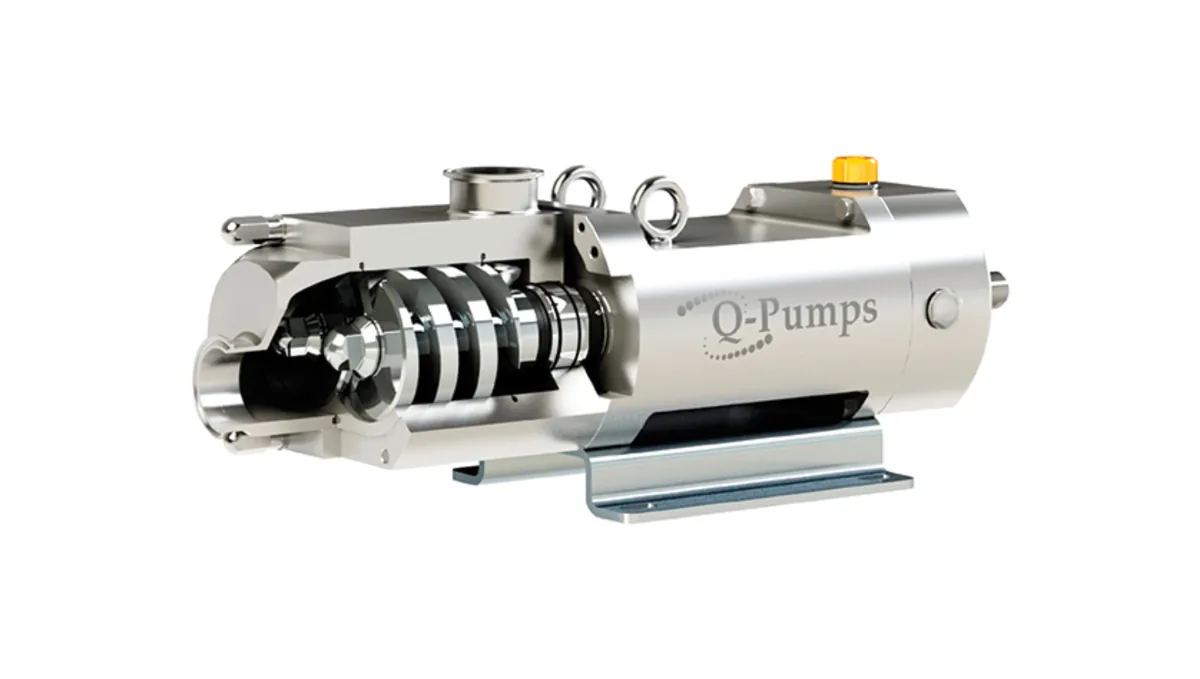
Las bombas de doble tornillo son equipos de desplazamiento positivo diseñados para el manejo eficiente de líquidos, desde los más viscosos hasta los de baja viscosidad, incluyendo aquellos con partículas sólidas en suspensión.
¿Cómo funcionan?
El funcionamiento de una bomba de doble tornillo se basa en la rotación de dos tornillos helicoidales que giran en direcciones opuestas dentro de una carcasa. Este movimiento genera una serie de cavidades cerradas que se desplazan axialmente, transportando el producto desde la succión hasta la descarga.
Este diseño proporciona una transferencia continua y libre de pulsaciones, ideal para productos sensibles al cizallamiento o que requieren un tratamiento delicado. Además, las bombas pueden operar en ambos sentidos de giro, lo que permite procesos de carga y descarga con el mismo equipo.
Ventajas
- Eficiencia energética.
- Versatilidad comprobada.
- Certificaciones clave.
Aplicaciones
- Industria láctea.
- Farmacéutica y cosmética.
- Química especializada.
¿Tienes un reto similar en tu planta?
Un ingeniero de AFS revisa tu aplicación y te recomienda el equipo adecuado.
Descarga la infografía
Versión en imagen de este artículo, ideal para compartir con tu equipo de planta.
Ver infografía